Cấp liệu trên dưới
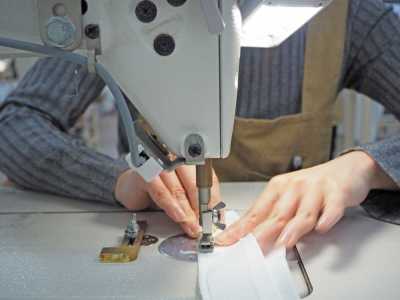
Cấp liệu trên dưới là phương thức cấp liệu của máy may, ngoài cấp liệu dưới còn dùng cả cơ cấu ép phía trên để đưa vải, được sử dụng để may nhằm hạn chế lệch giữa các lớp vật liệu chồng lên nhau và lệch đường may.


Mục lục6 mục
Định nghĩa và tổng quan
Cấp liệu trên dưới là phương thức mà, ngoài cấp liệu dưới bằng răng cưa bên dưới bản kim, còn giữ và đưa vải từ phía trên. Thông thường, máy được trang bị cơ cấu gọi là chân vịt bước, và được dùng với mục đích đưa ổn định nhiều lớp vải hoặc vật liệu có độ dày lớn.
Tùy từng loại máy, có loại chỉ dùng chân cấp liệu trên để đưa, và có loại cấp liệu kết hợp, trong đó cả kim cũng cùng đưa với vải. Tại hiện trường, vì đôi khi gọi chung các loại này là cấp liệu trên dưới, nên việc xác nhận thông số thiết bị là rất quan trọng.
Vị trí trong sản xuất sản phẩm
Cấp liệu trên dưới được dùng trong công đoạn may sau khi cắt, như may ráp, may trang trí, hoặc may đính băng và chi tiết. Phương thức này đặc biệt được xem xét trong các công đoạn chồng lớp những vật liệu có độ ma sát và độ dày khác nhau, như vải chính và vải lót, vải dựng, mút urethane, hoặc da tổng hợp.
Nếu chỉ dùng cấp liệu dưới, lớp vải phía trên có thể bị chậm lại hoặc lớp phía dưới có thể đi trước, gây lệch đường may. Cấp liệu trên dưới là một lựa chọn thiết bị nhằm giảm chênh lệch này và ổn định vị trí ghép may, độ rộng đường may chừa, cũng như đường may trang trí.
- May vật liệu dày như túi xách và dây nịt
- May chồng lớp cho sản phẩm có chần bông hoặc có bông chần
- May da tổng hợp, da, và vải phủ lớp
- Đính băng, dây viền ống, và vải gia cường
Cách triển khai và điểm thực hành
Ở giai đoạn lập kế hoạch và rập, cần sắp xếp độ dày, độ trơn, độ co giãn, số lớp chồng lên nhau và vị trí may của vật liệu, rồi ghi rõ các công đoạn cần cấp liệu trên dưới trong bản thông số kỹ thuật. Đặc biệt khi mặt ngoài và mặt trong dùng vật liệu khác nhau, cần tiến hành thử may theo đúng thứ tự chồng lớp thực tế trước khi sản xuất hàng loạt.
Khi may, cần điều chỉnh lực ép chân vịt, lượng cấp liệu trên, răng cưa, kim và độ căng sợi cho phù hợp với vật liệu. Nếu tăng cấp liệu quá mạnh, có thể xuất hiện vết hằn hoặc vết cấp liệu gần đường may; nếu quá yếu thì không thể khống chế độ lệch đủ tốt.
Ở đường cong, góc và chỗ bậc, không kéo vật liệu quá mức mà điều chỉnh tốc độ may. Khi cần, có thể kết hợp đồ gá hoặc khâu tạm, và kiểm tra quan hệ vị trí giữa lớp trên và lớp dưới, bao gồm cả lúc bắt đầu và kết thúc đường may.
Lưu ý về đặt hàng và chất lượng
Khi giao cho xưởng may, không chỉ chỉ định đơn giản là cấp liệu trên dưới, mà còn phải chia sẻ trong bản thông số kỹ thuật hoặc mẫu thử về vị trí áp dụng, thứ tự chồng lớp, hướng lật đường may chừa, vị trí đường may trang trí và độ lệch cho phép. Khi cấp vật liệu, cần xác nhận bằng cùng độ dày và điều kiện xử lý như vải thực tế.
Khi kiểm hàng, cần tập trung kiểm tra lệch đường may, phần đường may chừa bị lệch một bên, nhăn đường may, vết cấp liệu, lỗ kim và bỏ mũi. Dù dùng cấp liệu trên dưới, vẫn có thể phát sinh gợn sóng hoặc sai lệch kích thước do chênh lệch độ co giãn của vật liệu hoặc độ cứng của chi tiết, nên cũng cần kiểm tra ngoại quan sau khi giặt hoặc sau xử lý.
Khác biệt với các thuật ngữ tương tự
Cấp liệu vi sai là cơ cấu chủ yếu trên máy vắt sổ, tạo chênh lệch lượng cấp giữa răng cưa trước và sau để điều chỉnh độ co giãn hoặc gợn sóng của vải dệt kim. Cấp liệu trên dưới tập trung vào việc đưa đồng thời các lớp trên và dưới để giảm lệch giữa các lớp.
Đường may may thẳng là chỉ dạng đường may, còn cấp liệu trên dưới là chỉ cơ cấu đưa vải. Có trường hợp máy may thẳng được kết hợp với cơ cấu cấp liệu trên dưới, vì vậy hai thuật ngữ này không thuộc cùng một nhóm phân loại.
Câu hỏi thường gặp
Máy may cấp liệu trên dưới phù hợp với những vật liệu nào?
Thường được xem xét cho vật liệu dày, may chồng nhiều lớp, phối hợp giữa các vật liệu mặt ngoài và mặt trong dễ trượt, hoặc da tổng hợp. Tuy nhiên, với vật liệu mỏng hoặc dễ bị hằn, vết cấp liệu hay vết ép có thể rất rõ. Cần may thử trên đúng vật liệu và thông số may thực tế, rồi điều chỉnh lực ép chân vịt và kim.
Dùng cấp liệu trên dưới thì lệch đường may có hoàn toàn biến mất không?
Không hoàn toàn. Lệch vẫn có thể xảy ra do chênh lệch độ dày, độ co giãn, ma sát bề mặt của vật liệu, đường cong hoặc bậc khi may, và lực ép chân vịt. Trước khi sản xuất hàng loạt, cần kiểm tra từ lúc bắt đầu đến lúc kết thúc đường may, độ rộng đường may chừa và ngoại quan; khi cần thì kết hợp khâu tạm hoặc đồ gá.
Cấp liệu trên dưới và cấp liệu vi sai có giống nhau không?
Không giống nhau. Cấp liệu trên dưới là phương thức đưa vải từ cả phía trên và phía dưới để khống chế lệch của vật liệu chồng lớp. Cấp liệu vi sai là phương thức điều chỉnh độ giãn hoặc độ co, độ gợn sóng của vải dệt kim bằng cách thay đổi lượng cấp trước và sau. Khuyết điểm mục tiêu và cơ cấu máy may là khác nhau.